русский
 Français
 日本語
 Latine
 한국어
 বাংলা
 Tiếng Việt
 عربى
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 فارسی
 norsk
 Polskie
 Português
 Română
 Español
 Slovák
 svenska
 Türk


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Mercado de forjamento de turbinas eólicas: forjados de caixas de engrenagens, especificações e guia de fornecimento
 Página inicial / Notícias / Notícias da indústria / Mercado de forjamento de turbinas eólicas: forjados de caixas de engrenagens, especificações e guia de fornecimento
Notícias da indústria
Mercado de forjamento de turbinas eólicas: forjados de caixas de engrenagens, especificações e guia de fornecimento
2026-10-15
Um fabricante de caixas de engrenagens ganha um pedido de plataforma offshore de 6 MW e descobre que nenhum fornecedor aprovado pode fabricar uma coroa dentada de 1,5 m em 18CrNiMo7-6 dentro de um período de 14 semanas. A encomenda da turbina nunca foi um risco. A força foi. No mercado de forjamento de turbinas eólicas, uma variável significativa é a demanda por energia limpa. Seus componentes grandes, tratados termicamente e testados por ultrassom podem ser produzidos dentro do cronograma e de acordo com as especificações.
Este guia define o que o mercado compra, onde a capacidade é limitada e quais verificações técnicas separam uma peça forjada aceitável de uma pessoa excluída.
O que o mercado realmente compra
O conteúdo forjado de uma turbina moderna divide-se em quatro grupos:
- Internos da caixa de engrenagens: portas-planetas, engrenagens planetárias, engrenagens solares, coroas e eixos intermediários.
- Transmissão principal: eixos principais forjados, flanges de vedação e caixas de rolamentos.
- Sistema de torre e guinada: flanges de torre forjadas, anéis de rolamento de guinada e passo e anéis giratórios.
- Hardware da nacela: componentes do cubo, discos de freio e fixadores de alta carga.
Essas peças são forjadas em vez de fundadas por motivos consistentes: o fluxo dos grãos segue o caminho da carga, o comportamento da fadiga sob torque cíclico é mais previsível e os defeitos internos podem ser dimensionados por testes ultrassônicos. Este último ponto é comercial, não acadêmico. Uma peça fundida com uma indicação de porosidade inaceitável é frequentemente descartada no final da usinagem, depois que a maior parte do valor já foi agregada.
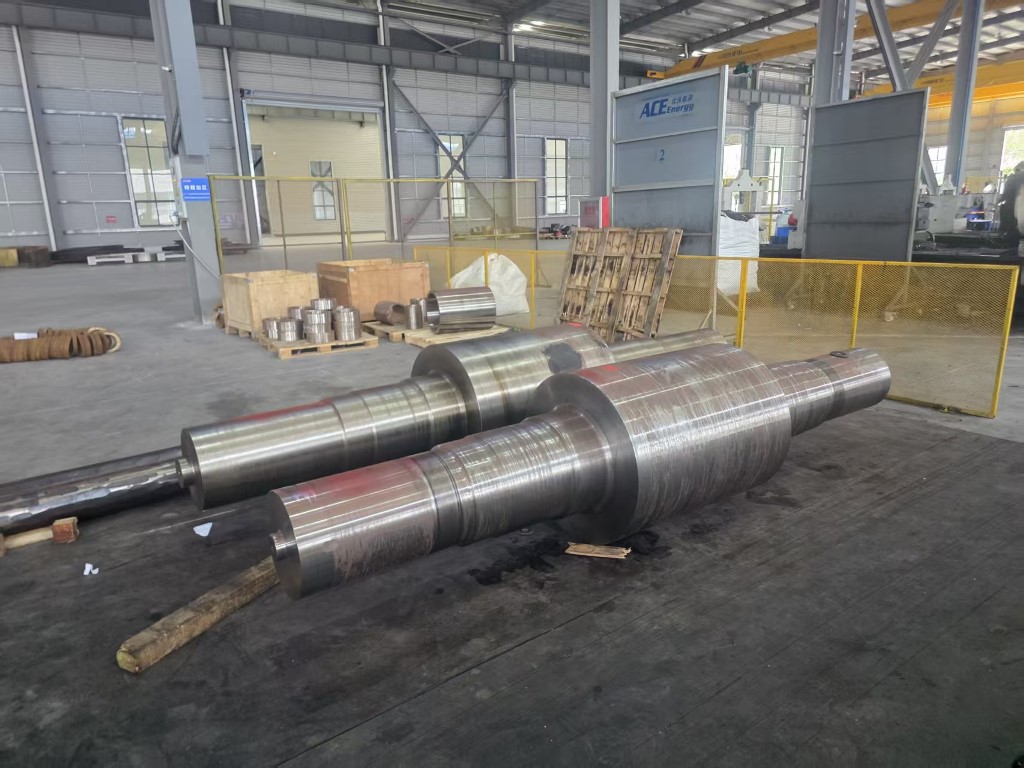 Forjados de suporte planetário para turbina eólica de 3 MW a 10 MW Porta-planetas forjados para caixas de engrenagens eólicas de 3 a 10 MW, com opções de 18CrNiMo7-6/42CrMo4 e testes UT, PT, MPI para caminhos de carga pesada. Ver Produto →
Por que os forjados continuam ficando maiores
A potência nominal aumenta acentuadamente com o diâmetro do rotor e o torque aumenta com a área varrida e a relação de transmissão. O resultado prático é que uma caixa de velocidades de 3 MW e uma caixa de velocidades de 10 MW não variam por um fator de três no tamanho dos componentes. Eles gostam de um fator muito maior no diâmetro do anel, na espessura da parede e no peso da peça única. Os transportadores planetários que antes tinham menos de uma tonelada agora excedem rotineiramente duas a três toneladas em plataformas offshore.
Peças forjadas maiores pressionam três limites ao mesmo tempo:
- Tamanho do lingote e do tarugo, que limita a seção transversal que pode ser recortada ou estirada.
- Energia de forjamento disponível, expressa como tonelagem do martelo ou capacidade da prensa.
- Dimensões do forno e uniformidade de temperatura, que decidem se uma seção pesada atinge propriedades consistentes através da parede.
Quando qualquer um desses limites for excedido, o fornecedor recusa a consulta ou cita um prazo de entrega mais longo com maior risco de retrabalho. Ambas as respostas são informações úteis para o comprador.
Especificações que decidem a acessíveis
Os forjados da caixa de engrenagens eólica são comumente especificados em ligas de aço como 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 ou 20MnCr5. A nota é importante, mas o que acontece depois do forjamento é mais importante.
Propriedades mecânicas e tratamento térmico
As rotas de têmpera e revenido, cimentação e nitretação perfis específicos de dureza e tenacidade do núcleo muito diferentes. Uma coroa dentada suportável para resistência à fadiga superficial não pode ser trocada por uma equivalente suportável por indução sem recalcular a tensão de contato e as tolerâncias de alteração.
Testes não destrutivos
O teste ultrassônico para níveis de severidade acordados é padrão para caixas de engrenagens e peças forjadas do eixo principal, com inspeção de partículas magnéticas ou corantes penetrantes em superfícies usinadas. Os critérios de liberdade pertencem ao desenho. Um fornecedor que não consiga produzir um relatório ultrassônico repetível não deve ser considerado para essas peças.
Tolerâncias dimensionais e de usinagem
O peso da peça única, a tolerância do desenho e o material restante para a usinagem de acabamento determinam todos os custos. Uma margem de 6 mm num anel de 1,5 m é comercialmente muito diferente de uma margem de 12 mm, mesmo quando ambas são técnicas aceitáveis.
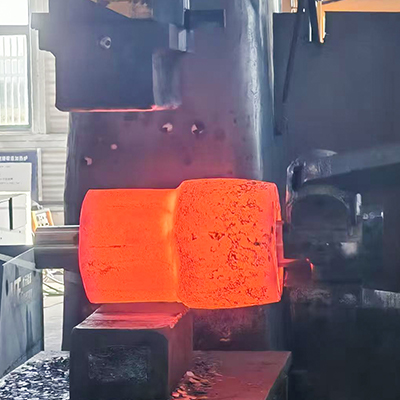 Forjados de engrenagens planetárias para turbinas eólicas de 5 MW a 10 MW Peças forjadas de engrenagens planetárias personalizadas de 1º a 3º estágio para caixas de engrenagens eólicas de 5 a 10 MW, usando 18CrNiMo7-6 ou 42CrMo4 com inspeção 100% UT/PT/MPI. Ver Produto →
Visão geral dos forjados típicos do sistema de transmissão eólica
| Component | Material típico | Formando rota | Inspeção chave |
|---|---|---|---|
| Porta-planetas | 42CrMo4, 34CrNiMo6 | Forjamento em matriz aberta, chateado e desenhado | Teste ultrassônico, teste mecânico, dimensões |
| Engrenagem anelar | 18CrNiMo7-6, 42CrMo4 | Laminação de anel e depois usinagem | Teste ultrassônico, profundidade da caixa, após tratamento térmico |
| Engrenagem solar e engrenagem planetária | 18CrNiMo7-6, 20MnCr5 | Forjamento de matriz aberta ou revirado e, em seguida, fresagem | Profundidade da caixa, perfil, teste ultrassônico |
| Eixo principal | 34CrNiMo6, 42CrMo4 | Forjamento em matriz aberta, transtorno pesado | Teste ultrassônico, propriedades mecânicas, concentricidade |
| Flange da torre | S355NL, 42CrMo4 | Rolamento de anel | Teste ultrassônico, planicidade, posição do furo |
| Anel de rolamento de guinada e direção | 42CrMo4 e variantes de aço para rolamentos | Rolamento de anel | Teste ultrassônico, dureza, tolerância da pista |
A capacidade de laminação do anel costuma ser a verdadeira restrição
Engrenagens de anel, flanges de torre e anéis de rolamento são produzidas por laminação de anel axial radial em vez de forjamento em matriz aberta, porque a laminação cria um fluxo de grão circunferencial que resiste à tensão do aro muito melhor do que uma peça usinada a partir de placa ou cortada de um bloco.
A capacidade de laminação de anéis é definida por limites mensuráveis:
- Diâmetro externo máximo, geralmente de 1 m a 1,5 m para usinas de médio porte, com um conjunto de fornecedores muito menor além disso.
- Altura máxima do anel e espessura da parede, que determina se uma peça bruta da coroa da caixa de engrenagens pode ser laminada em uma sequência.
- Relação mínima entre diâmetro do furo e espessura da parede, abaixo da qualidade o anel perde estabilidade durante a laminação.
Um comprador que compara cotações deve solicitar esses três números por escrito. Uma cotação que os omitem é muitas vezes uma cotação que será subcontratada, acrescentando um nível à cadeia de abastecimento e outro ponto onde a rastreabilidade pode falhar.
 Forjados de coroa de turbina eólica de 5 MW a 10 MW Forjados anelares de Engrenagem para sistemas planetários eólicos de 5 a 10 MW, laminados em anel e temperados com cementação com dentes retificados com precisão para cargas de alta potência. Ver Produto →
O que verificar antes de fazer um pedido
- Equipamento de forjamento compatível com o peso e o envelope da peça, com tonelagem declarada do martelo ou da prensa.
- Fornos de tratamento térmico com gráficos de carga documentados e capacidade de temperatura para a espessura da seção envolvida.
- Inspeção ultrassônica e de superfície interna com operações construídas e blocos de referência.
- Rastreabilidade desde o número de produção até a peça acabada, incluindo qualquer operação subcontratada.
- A capacidade de usinagem permite que peças acabadas em vez de peças forjadas em bruto.
- Documentação do primeiro artigo de um projeto detalhado, não um folheto geral.
- Prazo de entrega que inclui tratamento térmico e testes, não apenas horas de forjamento.
- Termos comerciais acordados sobre retrabalho e não conformidade, resolvidos antes da primeira corrida ser derretida.
Onde o custo e o risco se concentram
O tratamento térmico é a fonte mais comum de sucção em peças forjadas de grandes caixas de engrenagens. Trincas por tempera, profundidade insuficiente da caixa, variações excessivas e variação de dureza ao redor de um anel grande, tudo isso aparece depois que a maior parte do custo do material e da usinagem foi comprometida. A perda é especialmente cara em coroas dentadas, porque a peça deve ser reutilizada após o tratamento térmico, e a tolerância deve ser programada com antecedência, em vez de corrigida posteriormente. Revendo fundamentos do tratamento térmico de metais com um fornecedor é uma maneira rápida de testar se o processo é compreendido ou meramente reivindicado.
O teste é o segundo ponto de concentração. A inspeção ultrassônica de um porta-planetas de duas toneladas leva tempo, precisa de um operador avançado e produz um registro que uma equipe de engenharia do cliente poderá auditar anos depois. Fornecedores que tratam a inspeção como uma formalidade tendem a apresentar problemas de entrega e não de qualidade, ou que os tornam mais difíceis de serem detectados durante a cotação.
Como o Grupo ACE apoia programas de Wind Gearbox
Grupo ACE administra uma cadeia integrada de operação pesada que abrange forjamento, tratamento térmico, usinagem de isolamento, estruturas soldadas e produtos de pintura pesada, com uma linha de que já inclui peças forjadas para geração de energia para aplicações eólicas, hidrelétricas e nucleares. A principal base de produção, Jiangsu ACE Energy Technology, iniciou a produção em novembro de 2025 em um local de 55 acres com mais de 50.018 metros quadrados de área construída.
Os equipamentos relevantes para o trabalho com caixas de engrenagens eólicas incluem martelos eletro-hidráulicos de 3, 5 e 15 toneladas, laminadores de anéis verticais de 1 m e 1,5 m, fornos de aquecimento a gás, fornos de resistência a tratamento térmico, tanques de têmpera, equipamentos de têmpera por indução e centros de usinagem. Para aplicações eólicas, a linha abrange componentes de caixas de engrenagens de 3 MW a 10 MW, incluindo transportadores planetários, engrenagens planetárias de primeiro, segundo e terceiro projetos, engrenagens solares e coroas de primeiro e segundo projetos, além de peças forjadas personalizadas não padronizadas e peças usinadas acabadas.
O mercado de forjamento de turbinas eólicas não carece de capacidade agregada. Falta capacidade para peças grandes, tratadas termicamente e testadas, entregues em um cronograma previsível. Os compradores que confirmam os limites de laminação do anel, a capacidade de tratamento térmico e o escopo da inspeção antes de conceder um pedido evitam a maior parte do risco de atraso e geralmente pagam menos por isso também, porque retrabalho e frete acelerado aparecem na cotação original.


Envie-nos uma mensagem agora mesmo!
-
Terminal Móvel
-
Links rápidos
Produtos Sobre nós Equipamento e capacidade Qualidade Notícias Contate-nos -
Categoria de produto
Forjados de energia de energia elétrica Forjados de máquinas para navios e portos Forjados para Mineração e Metalurgia Forjados para máquinas de alimentos e rações Forjados da Indústria Petroquímica Fabricação de soldagem PEÇAS DE ACABAMENTO PERSONALIZADAS -
Contate-nos
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parque de Desenvolvimento Econômico, Distrito de Dafeng, cidade de Yancheng, Jiangsu, China
Direitos autorais © 2025 Yancheng ACE Machinery Co., Ltd. Todos os direitos reservados.
Fabricante de peças forjadas de matriz aberta na China
fornecedor de peças forjadas de precisão personalizadas