русский
 Français
 日本語
 Latine
 한국어
 বাংলা
 Tiếng Việt
 عربى
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 فارسی
 norsk
 Polskie
 Português
 Română
 Español
 Slovák
 svenska
 Türk


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Certificados forjados pela ABS: o que os estaleiros precisam antes de solicitar peças marítimas
 Página inicial / Notícias / Notícias da indústria / Certificados forjados pela ABS: o que os estaleiros precisam antes de solicitar peças marítimas
Notícias da indústria
Certificados forjados pela ABS: o que os estaleiros precisam antes de solicitar peças marítimas
2026-10-16
Um estaleiro rejeita um eixo de hélice forjado durante a inspeção de entrada. A química está correta, os resultados de tração são aprovados e o certificado da fábrica parece completo. O que falta é a assinatura do vistoriador ABS no registro do teste, de modo que o poço não pode entrar em uma embarcação oportuna sem uma concessão ou reprodução do teste. Essa lacuna pode adicionar de três a cinco semanas ao cronograma de uma nova construção, e a forja em si é perfeitamente correta.
As peças forjadas com certificação ABS não são simplesmente peças forjadas com um relatório de teste anexado. São componentes fabricados sob acordo de pesquisa com o American Bureau of Shipping, onde o grau do material, o calor do aço, a rota de forjamento, o cupom de teste, os registros de tratamento térmico e as dimensões acabadas são selecionados em relação às Regras ABS para Materiais e Soldagem. O certificado é a etapa final dessa cadeia, não a totalidade dela.
Este guia aborda o que o certificado confirma, quais peças forjadas normalmente precisam dele, como as etapas da vistoria se enquadram em uma rota de produção normal e os pontos de falha que causam mais retrabalho.
O que um certificado ABS em um forjamento realmente confirma
O ABS funciona em dois níveis e os confunde devido à maioria dos atrasos. A primeira é a aprovação do fabricante, por meio de aprovação de obra ou avaliação de fabricação, confirmando que a planta, o controle do processo e as instalações de testes atendem ao escopo fornecido. A segunda é a certificação do produto individual, onde um inspetor verifica se um item ou lote específico foi fabricado com um grau aceito, testado conforme necessário e rastreável ao calor do aço.
Para eixos, o ABS permite graus de forjamento do Grau 2 ao Grau 5, com resistência ao escoamento crescente e controle mais rígido da química e do tratamento térmico à medida que o grau aumenta. As peças estruturais e de retenção de pressão seguem capítulos de regras separados. Um grau mais alto não é automaticamente melhor: um eixo Grau 5 exige um controle mais específico do forno e qualquer desvio no registro do tratamento térmico torna-se um risco direto de certificação.
| Documento | Emitido por | O que isso confirma | Lacuna comum |
|---|---|---|---|
| Certificado de teste de moinho | Usina siderúrgica ou falsificadora | Resultados químicos e mecânicos do calor do aço | Por si só não satisfaz um requisito de vistoria ABS |
| Certificado de Conformidade | ABS | O material ou tipo de produto atende aos requisitos da regra | Não prove que o item em seu quintal foi feito sob pesquisa |
| Certificado de unidade ou teste | Inspetor ABS | Um item ou lote específico, testes testemunhados, rastreabilidade do número de calor | Válido apenas se o topógrafo realmente testemunhou os testes |
| Relatório de exame não destrutivo | Subcontratado de exame | Resultados de partículas ultrassônicas ou magnéticas | O procedimento deve ser aceito pela classe e pelo certificado pessoal |
Quais peças forjadas normalmente precisam de certificação ABS
Em uma embarcação convencional, o requisito segue a função. Componentes cuja falha de propulsão, direção ou limite de pressão são os que o ABS espera ver sob pesquisa.
- Eixos de hélice, eixos intermediários, eixos de tubo de popa e eixos de impulso
- Coronha do leme, pinos do leme e componentes do suporte do leme
- Forjados de vedação e flange que fazem parte da linha do eixo
- Parafusos marítimos, pinos e porcas hidráulicas para fechamentos e conjuntos de leme
- Engrenagens, pinhões e eixos para caixas de engrenagens de propulsão principais
- Máquinas de conversão e componentes de amarração onde a notação assim o exigido
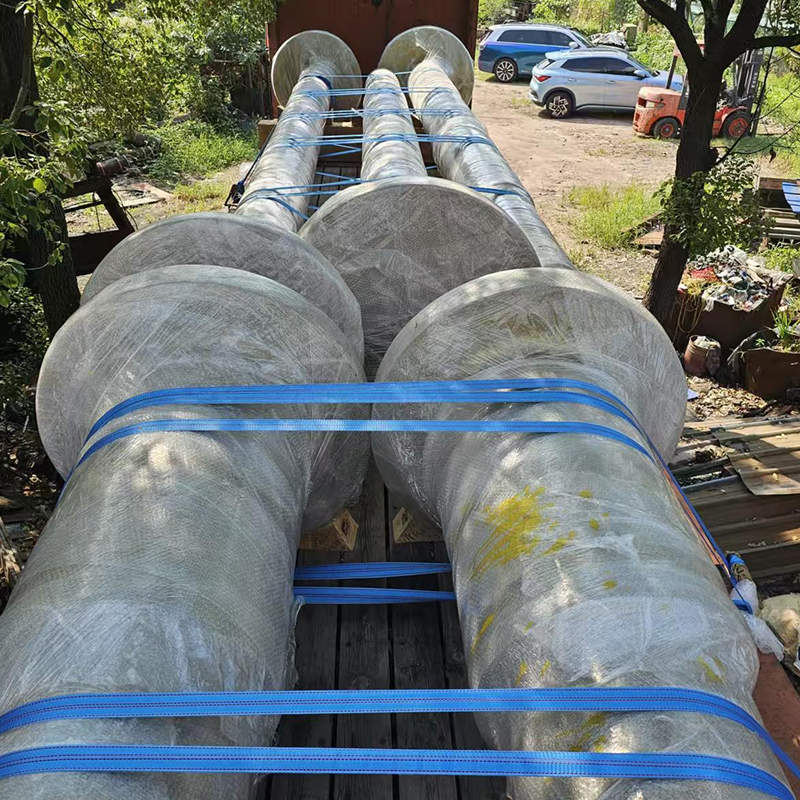 Forjados de eixo de hélice para embarques marítimos estratégicos Forjamento de eixo propulsor C45E para críticas marítimas específicas, com peso de 10.500 kg e grandes dimensões; verifique as necessidades de pesquisa antes de fazer o pedido. Ver Produto →
As peças fora da cadeia de propulsão e direção são classificadas de forma diferente. Um eixo de bomba ou suporte forjado pode não precisar de nenhuma certificação de unidade, ou apenas de um certificado de material, dependendo da notação de classe e do estado de bandeira. Resolva essa questão antes que o pedido de compra seja feito, e não depois que o pedido para entrega seja feito. Uma visão mais ampla da mesma família está em nossa forjamentos de máquinas para navios e portos alcance.
A rota da pesquisa desde o pedido de compra até a entrega
A certificação é uma sequência e cada etapa encerra na próxima. Pular adiante recentemente economizando tempo.
- Verificação de regras e revisão de desenho: confirme a notação da classe, a nota periódica, o cronograma de teste e qualquer temperatura de teste de impacto antes da liberação do desenho.
- Seleção do aço: cada calor deve ser rastreável e, quando necessário, produzido por uma obra aprovada. Uma nota semelhante de uma fonte não aprovada não pode ser corrigida apenas por meio de testes.
- Forjamento: são registrados a taxa de redução, a faixa de temperatura de forjamento e o número de reaquecimentos. A reparação de reparo não é uma decisão da oficina; precisa de aprovação prévia e geralmente de um tratamento térmico repetido.
- Tratamento térmico: normalização ou têmpera e revenido até o grau, com gráficos do forno, posição de carga e registros de termopares mantidos para o pacote de certificação.
- Cupom de teste: retirado de um prolongamento do forjamento, ou de uma peça de teste forjada separadamente, dada a mesma taxa de redução e tratamento térmico da peça que representa.
- Testes testemunhados: testes de tração, impacto e dureza executados com a presença do topógrafo ou sob um acordo de supervisão acordado para trabalhos aprovados.
- Exame e verificação dimensional: exame ultrassônico até o nível de limite exigido, inspeção de partículas magnéticas em superfícies acabadas quando especificado e relatório dimensional de acordo com o desenho aprovado.
- Marcação e emissão de certificado: número de calor, classe, identidade da peça e carimbo do topógrafo aplicados para que a rastreabilidade sobreviva à usinagem e pintura.
Os compradores dos pontos de inspeção devem bloquear antes do lançamento
A maioria das disputas sobre peças forjadas certificadas pela ABS remontam a detalhes acertados tarde demais. Vale a pena escrever esses itens no pedido de compra.
- Correspondência de nota: a nota no desenho deve corresponder a uma nota de aceitação para aquela inscrição. Subir de nível altera os requisitos de impacto e o controle do forno.
- Posição do cupom de teste: os cupons normalmente vêm de um prolongamento na direção da tensão principal de trabalho, e não do corpo da peça.
- Escopo do teste: testes de tração por calor, testes de impacto na temperatura do projeto e uma pesquisa de dureza em toda a seção onde a regra exige.
- Nível e cobertura do exame: defina antecipadamente o plano de digitalização, o padrão de referência e o formato do relatório, ou uma peça poderá precisar de um segundo exame após a usinagem de desbaste.
- Política de reparo: nenhum reparo de venda sem aprovação e nenhuma mistura de limitação de superfície sem um procedimento documentado.
- Tolerância de usinagem: já que as tolerâncias forjadas e acabadas são coisas diferentes. Deixe estoque suficiente para exame e usinagem final sem cortar abaixo da seção especificada.
- Conjunto de documentos: certificado, gráficos de forno, relatórios de testes, relatórios de exames e relatório dimensional, todos com referência cruzada à revisão do desenho.
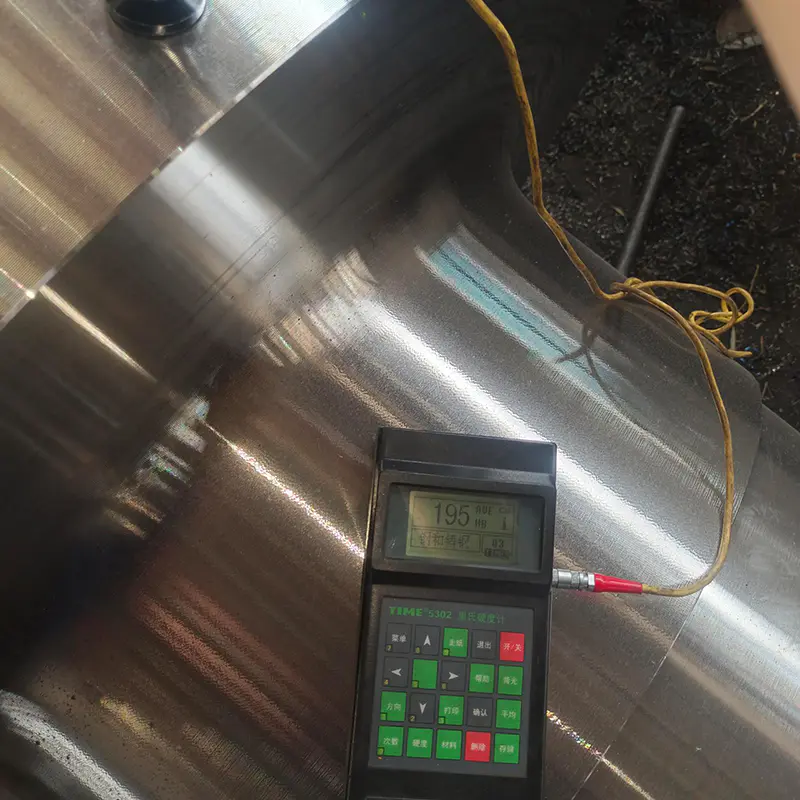 Forjados de eixo intermediário marítimo em aço C45E Forjamento de eixo intermediário C45E, 12.100 kg, com tratamento térmico e usinagem de precisão; concordo com os registros de testes e tratamentos no início do pedido de compra. Ver Produto →
Os registros de tratamento térmico costumam ser a parte mais fraca de um arquivo de fornecedor. Nosso resumo dos princípios básicos do tratamento térmico de metais explica quais parâmetros um topógrafo deseja ver.
Por que peças forjadas com certificação ABS são rejeitadas ou atrasadas
Na prática, as rejeições relatadas resultaram de um teste de atração que falhou. Eles vêm de lacunas nas evidências.
- Um certificado que cobre o calor do aço, mas não o item individual, o que quebra a rastreabilidade da unidade.
- Um cupom de teste forjado a partir de uma calor diferente ou com tratamento térmico diferente da peça acabada.
- Dispersão de dureza além do limite da regra, apontando para transformação incompleta durante a temperatura.
- Teste de impacto na temperatura errada ou com orientação errada da amostra.
- Exame ultrassônico realizado antes do tratamento térmico final, portanto os resultados não representam mais a condição entregue.
- Gráficos de forno ausentes ou registro de carga que não podem vincular a peça a um ciclo específico.
- Reparação de solda não autorizada descoberta na vistoria final.
- Marcação perdida durante a usinagem, não deixando como conectar a peça acabada ao seu certificado.
Cada um deles é barato para prevenir e caro para corrigir. Depois que um eixo é usinado com acabamento, um novo teste geralmente significa descartar o material ou negociar uma concessão.
Prazo de entrega, custo e valor de uma obra aprovada
A certificação tem um custo real: material de cupom extra, presença de inspetores, exames adicionais e uma carga de trabalho de documentação paralela à produção. Para um primeiro artigo, espere de uma três semanas de prazo de entrega extra. Em pedidos repetidos produzidos sob um acordo de obras aprovadas, isso pode diminuir para alguns dias porque as inspeções passam a ser uma base de vigilância, em vez de participação em todos os testes.
A melhor alavancagem é escolher um falsificador que controle toda a cadeia internamente. Cada processo subcontratado é mais uma entrega de rastreabilidade e mais uma chance para os registros chegarem incompletos.
O Grupo ACE fabrica componentes forjados em uma instalação de 55 acres em Jiangsu, com mais de 50.018 metros quadrados de espaço de produção coberto, inaugurado em novembro de 2025. A oficina opera martelos eletro-hidráulicos de 3, 5 e 15 toneladas e máquinas de laminação de anéis verticais de 1 metro e 1,5 metros, produzidos por fornos de aquecimento a gás, fornos de resistência a tratamento térmico, tanques de têmpera, equipamentos de têmpera por indução e centros de usinagem. Forjamento, tratamento térmico, usinagem, fabricação de soldagem e revestimento de superfície estão sob um sistema de qualidade, que mantém intacta a rastreabilidade do número de calor desde a entrada do aço até o envio.
 Forjados de leme para sistemas de direção marítima Peças forjadas de leme pesadas em 316L, 45E e 40Cr, exemplo 8.700 kg e D522 × 6002 mm, fornecidas em desenho para revisão de classe. Ver Produto →
Eixos, componentes do leme, flanges e parafusos forjados, peças brutas de engrenagens e peças personalizadas fora do padrão são fornecidos conforme desenho, com registros de testes e tratamentos preparados para revisão em classe. Quando a notação, a nota e o cronograma de provas são confirmados na fase de cotação, o caminho da certificação torna-se previsível.
As peças forjadas com certificação ABS são bem-sucedidas ou falham na preparação, e não na qualidade do aço. Acerte a nota, o cupom da prova, o nível do exame e a documentação definida antes da primeira bateria ser derramada, e o vistoriador se torna um posto de controle em um percurso planejado em vez de um obstáculo no final dele.


Envie-nos uma mensagem agora mesmo!
-
Terminal Móvel
-
Links rápidos
Produtos Sobre nós Equipamento e capacidade Qualidade Notícias Contate-nos -
Categoria de produto
Forjados de energia de energia elétrica Forjados de máquinas para navios e portos Forjados para Mineração e Metalurgia Forjados para máquinas de alimentos e rações Forjados da Indústria Petroquímica Fabricação de soldagem PEÇAS DE ACABAMENTO PERSONALIZADAS -
Contate-nos
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parque de Desenvolvimento Econômico, Distrito de Dafeng, cidade de Yancheng, Jiangsu, China
Direitos autorais © 2025 Yancheng ACE Machinery Co., Ltd. Todos os direitos reservados.
Fabricante de peças forjadas de matriz aberta na China
fornecedor de peças forjadas de precisão personalizadas