русский
 Français
 日本語
 Latine
 한국어
 বাংলা
 Tiếng Việt
 عربى
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 فارسی
 norsk
 Polskie
 Português
 Română
 Español
 Slovák
 svenska
 Türk


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Forjados de liga de níquel: classes, controle de processo, aplicações e guia de compra
 Página inicial / Notícias / Notícias da indústria / Forjados de liga de níquel: classes, controle de processo, aplicações e guia de compra
Notícias da indústria
Forjados de liga de níquel: classes, controle de processo, aplicações e guia de compra
2026-09-18
Certa vez, um estaleiro substituiu dois eixos de hélice de aço carbono em seis anos porque o navio atracou em um porto rico em cloreto que o projeto original nunca considerou. A correção, uma liga de níquel forjada, está em serviço desde então. A lição se aplica amplamente: ligas de níquel forjadas resolvem problemas de corrosão e altas temperaturas, mas somente quando a classe corresponde à condição real de serviço e o processo de forjamento preserva a integridade da liga. Este artigo aborda as notas, os limites do processo e as verificações importantes antes de fazer o pedido.
O que diferencia os forjados de liga de níquel
As ligas de níquel contêm mais de 30% de níquel em solução sólida, o que estabiliza a estrutura cúbica de face centrada. Essa estrutura oferece três vantagens práticas: tenacidade em temperaturas criogênicas, resistência útil acima de 500°C e tolerância a cloretos, sulfetos e ácidos que quebram o aço comum. Classes endurecidas por precipitação, como a Liga 718, vão além e desenvolvem limites de escoamento acima de 1.000 MPa por meio de um tratamento de envelhecimento.
O forjamento acrescenta um benefício estrutural que a fundição e a usinagem a partir de barras não conseguem replicar. O trabalho a quente quebra a estrutura fundida, fecha a porosidade interna e alinha o fluxo dos grãos com o contorno da peça. Um corpo de válvula ou eixo de turbina forjado apresenta, portanto, maior resistência à fadiga sob pressão e vibração cíclicas. Para componentes críticos, esta é a principal razão pela qual o desenho especifica um forjamento em vez de uma fundição mais barata.
Classes comuns de liga de níquel e como selecioná-las
Seis classes cobrem a maioria das questões de forjamento industrial. A tabela abaixo resume cada classe, seu teor típico de níquel e os componentes que os falsificadores costumam fabricar a partir dele. Confirme os valores das propriedades em relação à especificação ASTM ou ASME aplicável para o calor exato.
| Nota | Conteúdo típico de Ni | Característica definidora | Peças forjadas comuns |
|---|---|---|---|
| Liga 400 | 63-70% | Resistência à água do mar e resistência abaixo de zero | Eixos marítimos, lemes, eixos de bombas |
| Liga 600 | 72% mínimo | Resistência à oxidação em alta temperatura | Rolos de forno, coletores de trocador de calor |
| Liga 625 | 58% mínimo | Resistência à corrosão por picadas e fendas | Corpos de válvulas, peças de prevenção de explosão, pás de turbina |
| Liga 718 | 50-55% | Endurecimento por precipitação, rendimento acima de 1000 MPa | Discos de turbina, eixos de engrenagem, anéis de alta resistência |
| Liga 825 | 38-46% | Resistência a ácidos, especialmente sulfúrico e fosfórico | Peças de bombas químicas, componentes para campos petrolíferos |
| Liga C-276 | 57% mínimo | Resistência a ácidos oxidantes e redutores | Partes internas do reator, peças do purificador, válvulas de alta liga |
Selecione por ambiente de serviço e não por porcentagem de níquel. A liga 718 é adequada para peças rotativas e fixadores devido à sua resposta ao envelhecimento. A liga 625 cobre a maioria das peças com limite de pressão em óleo e gás ácido. A Liga 825 geralmente é suficiente para serviços ácidos, e a Liga 400 é a opção econômica de água do mar. Atualizar para C-276 quando o projeto precisa apenas de 625 mais do que duplica a conta de matéria-prima sem aumentar a vida útil.
Custo relativo do material de peças forjadas de liga de níquel (aço carbono = 1,0)
O custo do material é o primeiro número que o comprador vê, mas não é o quadro completo. O gráfico mostra o multiplicador aproximado do custo da matéria-prima em relação ao aço carbono para as peças forjadas de liga de níquel mais comuns. A liga 400 é a opção de níquel mais barata e ainda custa mais de três vezes o aço carbono. As ligas 625 e C-276 atingem sete a nove vezes a linha de base do aço carbono antes de qualquer trabalho de forjamento começar. Essa lacuna explica por que a atualização da Liga 825 para a C-276 apenas por segurança pode mais que dobrar a conta do material. O custo extra é justificado quando evita uma parada não programada em um único poço ácido, mas deve ser ganho pelo ambiente de serviço.
Considerações sobre o processo de forjamento que decidem a qualidade
As ligas de níquel não são forjadas como o aço carbono. Eles mantêm alta resistência na temperatura de forjamento, conduzem o calor lentamente e requerem uma faixa de trabalho mais estreita. Três fatores de processo decidem se o forjamento entrega as propriedades esperadas:
- Controle de aquecimento. A maioria das ligas de níquel forja entre 900°C e 1200°C. Acima dessa faixa, aparecem o crescimento dos grãos e o derretimento incipiente; abaixo dele, ocorrem endurecimento por trabalho e fissuras superficiais. O forno deve ter termopares calibrados e uma curva de saturação registrada.
- Redução e tamanho de grão. Cada passe de forjamento necessita de deformação suficiente para quebrar a estrutura fundida e desencadear a recristalização. A baixa redução deixa uma estrutura de grãos mistos que reduz a resistência à fadiga. As peças rotativas geralmente especificam um tamanho de grão final de ASTM 4 a 7.
- Tratamento térmico. As classes de solução sólida requerem um resfriamento controlado após o acabamento do forjamento. Classes endurecidas por precipitação, como a Liga 718, precisam de um tratamento de envelhecimento em duas etapas próximo a 720°C. O registro do forno é a única prova de que o cronograma foi seguido.
- Contato da ferramenta. As ligas de níquel perdem calor superficial rapidamente, portanto as matrizes devem ser pré-aquecidas e o tempo de contato minimizado. A energia do martelo e a velocidade da prensa são tão importantes quanto a química da liga.
Esses fatores não são teóricos. Um flange forjado muito frio pode desenvolver rasgos, e o mesmo flange envelhecido demais no forno pode perder 15% de sua resistência ao escoamento especificada, embora ainda pareça impecável. A mesma disciplina de temperatura se aplica aos aços de alta liga e às ligas de níquel; nosso guia para forjando peças forjadas de aço inoxidável explica as armadilhas comuns com mais detalhes.
Resistência ao escoamento em temperatura elevada para materiais forjados
Este gráfico compara o limite de escoamento mínimo típico em temperatura elevada para três materiais forjados. A liga 718 permanece acima de 800 MPa mesmo a 600°C, por isso é o padrão para peças rotativas de alta carga. A liga 625 perde resistência gradualmente, mas ainda excede 400 MPa a 700°C, tornando-a uma forte candidata para corpos de válvulas e carcaças de pressão. O aço inoxidável 316 começa em respeitáveis 290 MPa e depois desce rapidamente acima de 300°C. Um engenheiro de projeto que especifica um flange inoxidável para uma linha de 500°C deve conviver com uma tensão admissível muito baixa; um forjamento de liga de níquel muda essa suposição. O gráfico também mostra por que os dados da temperatura ambiente por si só podem enganar gravemente a seleção de um material.
Onde as peças forjadas de liga de níquel são usadas na indústria pesada
Peças forjadas de liga de níquel são especificadas onde a falha é cara. Em petróleo e gás, corpos de válvulas forjados em liga 625 e 825, dispositivos de prevenção de explosão e cabeçotes de fraturamento mantêm a pressão em poços ácidos desde temperaturas árticas até acima de 200°C. A rota de forjamento elimina o risco de porosidade que dificulta a aceitação de peças fundidas para esta tarefa.
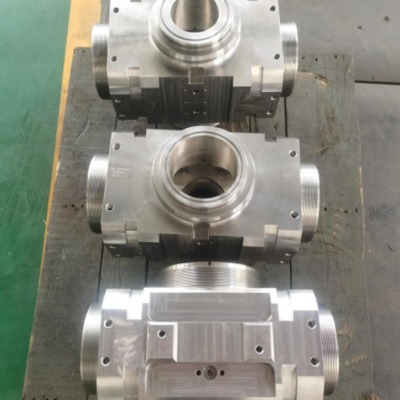 Forjados de prevenção de explosão de liga de níquel para serviço de poço ácido Este componente BOP forjado é adequado para poços de petróleo e gás de alta pressão, onde o revestimento de liga 625 e o acabamento de fosfato fornecem resistência à corrosão e fechamento confiável da cabeça do poço sob condições extremas de fundo de poço. Ver Produto →
A geração de energia utiliza peças forjadas de liga de níquel onde a temperatura ou a corrosão excedem os limites do aço inoxidável. Bicos de tubulação nuclear, placas de tubos e eixos de turbinas hidrelétricas são exemplos típicos. Essas peças operam sob altas tensões de flexão e o acesso para inspeção é limitado após a montagem.
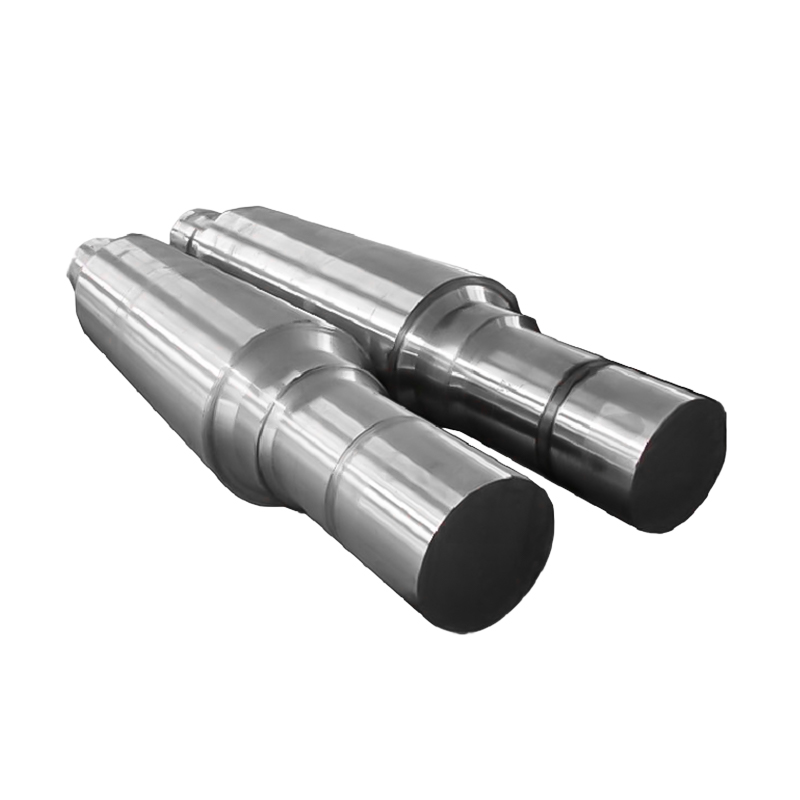 Forjados de eixo de gerador hidrelétrico para serviços de alto torque Um componente central de transmissão para conjuntos de turbinas, esse eixo forjado suporta alto torque, fadiga e condições de umidade. Seus tamanhos e materiais listados suportam geração de energia confiável a longo prazo. Ver Produto →
No serviço marítimo, os eixos de hélice e as coronhas do leme Liga 400 resistem à corrosão em portos poluídos, onde o aço carbono falha rapidamente. Enquanto isso, as fábricas de produtos químicos escolhem a liga 825 ou C-276 para tampas de válvulas, corpos de bombas e componentes de reatores em serviço com ácido; o teste ultrassônico dessas peças forjadas é padrão porque o reparo da solda em campo é difícil.
 Liga 625 Overlay Valve Cover Forgings for Severe Duty Projetada para válvulas de esfera de três peças, esta tampa de válvula forjada com revestimento de liga 625 equilibra resistência à corrosão e economia, tornando-a adequada para aplicações químicas e em campos petrolíferos de alta temperatura e alta pressão. Ver Produto →
Resistência ao escoamento à temperatura ambiente de classes forjadas (MPa)
O gráfico de colunas compara a resistência ao escoamento típica à temperatura ambiente para seis classes forjadas. A Liga 718 atinge cerca de 1035 MPa porque seu tratamento de envelhecimento produz uma fina dispersão das fases de reforço. A liga 625 fornece aproximadamente 490 MPa e é a escolha prática para muitas peças sob pressão porque equilibra resistência moderada com excelente resistência à corrosão. As notas mais baixas não são reprovações; eles simplesmente atendem a projetos com baixo estresse e orçamentos apertados. Um erro comum é equiparar maior resistência ao escoamento com melhor qualidade de forjamento. Na realidade, maior resistência geralmente traz menor ductilidade e procedimentos de soldagem mais exigentes; portanto, a classe deve se adequar ao código de projeto e ao plano de fabricação.
O que verificar antes de solicitar peças forjadas de liga de níquel
Comprar uma liga de níquel forjada requer mais verificação do que encomendar um flange de aço carbono padrão. O certificado do material por si só não prova que a peça possui as propriedades exigidas. Uma especificação de compra completa deve abranger:
- Rastreabilidade de materiais. O certificado EN 10204 3.1 deve listar o número de calor, a composição e os resultados dos testes mecânicos do mesmo lote de tratamento térmico e térmico da peça entregue.
- Exame não destrutivo. Especifique o método ultrassônico e o nível de aceitação. Uma referência de furo com fundo plano de 1,2 mm é comum para peças de pressão; escreva-o no pedido de compra.
- Verificação dimensional. Combine a concentricidade do furo, o nivelamento da face do flange e a margem de usinagem para que a inspeção após a usinagem não se torne uma disputa.
- Registros de tratamento térmico. Para classes envelhecidas, solicite o gráfico de tempo-temperatura real, e não uma declaração informando que o envelhecimento foi realizado.
- Tamanho do grão, quando o projeto assim o exigir. Anéis altamente tensionados e componentes rotativos normalmente especificam ASTM 4 a 7.
Documente esses requisitos antes de fazer o pedido e não libere a falsificação até que a papelada esteja concluída. Uma rápida comparação de imóveis mantém os critérios de seleção visíveis quando a equipe comercial negocia com o falsificador; o gráfico abaixo pontua as três famílias de materiais mais debatidas.
Comparação de propriedades de serviço de materiais forjados (pontuação 1-10)
O gráfico de radar compara a liga 625, o aço inoxidável 316 e o aço carbono em cinco critérios de serviço em uma escala de um a dez. A liga 625 domina a resistência à corrosão e a resistência a altas temperaturas, e é por isso que aparece com tanta frequência em corpos de válvulas e cabeças de poços forjadas. O aço inoxidável 316 equilibra resistência moderada à corrosão com boa soldabilidade, mas perde resistência rapidamente à temperatura. O aço carbono continua sendo a escolha mais barata e mais soldável quando o ambiente de serviço é ameno e a tensão de projeto é baixa. O gráfico também mostra claramente o compromisso: o desempenho e a eficiência de custos movem-se em direcções opostas. Usar esse tipo de comparação durante a revisão do projeto ajuda o comprador, o engenheiro e o falsificador a concordarem com os mesmos critérios de seleção.
Por que um fornecedor de forjamento de processo completo reduz seu risco
Uma forjaria dedicada pode ser uma boa peça bruta, mas um fornecedor de processo completo elimina a maior parte dos riscos de interface. Quando uma empresa controla aquecimento, forjamento, laminação de anéis, tratamento térmico, usinagem e inspeção final, o certificado do material fica com a parte física desde o tarugo até o envio.
Essa estrutura integrada reduz o prazo de entrega para componentes não padronizados. O falsificador pode ajustar a taxa de redução, alterar o cronograma de vencimento e reusinar cupons de teste em um único ciclo, em vez de coordenar vários fornecedores. Pergunte quais processos são internos; a resposta geralmente revela onde se escondem os problemas de qualidade.
A oficina da ACE Machinery em Yancheng opera martelos eletro-hidráulicos de 3, 5 e 15 toneladas, laminadores de anéis verticais de 1 e 1,5 metros, fornos de tratamento térmico com registros completos e centros de usinagem CNC. Essa gama de equipamentos determina o tamanho máximo da seção e as dimensões do anel disponíveis em uma fonte. Combinado com soldagem interna e tratamento de superfície, a mesma instalação pode entregar um componente acabado em vez de uma série de entregas. Para desenhos que não correspondam aos itens de catálogo padrão, o serviço de forjamento personalizado fora do padrão cobre a lacuna entre uma peça bruta padrão e uma peça totalmente usinada.


Envie-nos uma mensagem agora mesmo!
-
Terminal Móvel
-
Links rápidos
Produtos Sobre nós Equipamento e capacidade Qualidade Notícias Contate-nos -
Categoria de produto
Forjados de energia de energia elétrica Forjados de máquinas para navios e portos Forjados para Mineração e Metalurgia Forjados para máquinas de alimentos e rações Forjados da Indústria Petroquímica Fabricação de soldagem PEÇAS DE ACABAMENTO PERSONALIZADAS -
Contate-nos
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parque de Desenvolvimento Econômico, Distrito de Dafeng, cidade de Yancheng, Jiangsu, China
Direitos autorais © 2025 Yancheng ACE Machinery Co., Ltd. Todos os direitos reservados.
Fabricante de peças forjadas de matriz aberta na China
fornecedor de peças forjadas de precisão personalizadas